


超硬リーマ
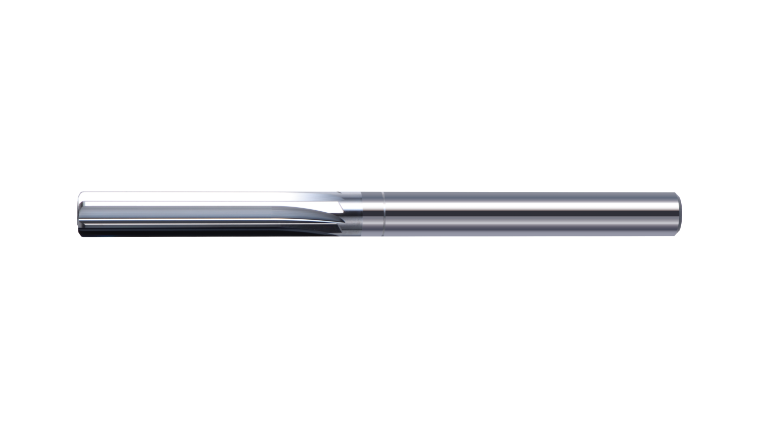
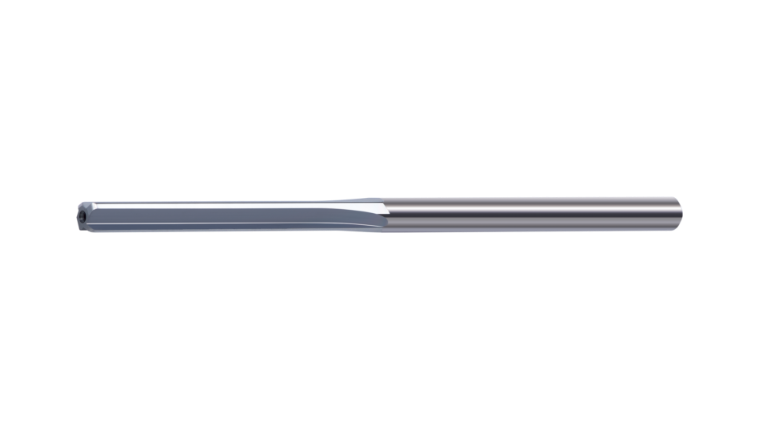
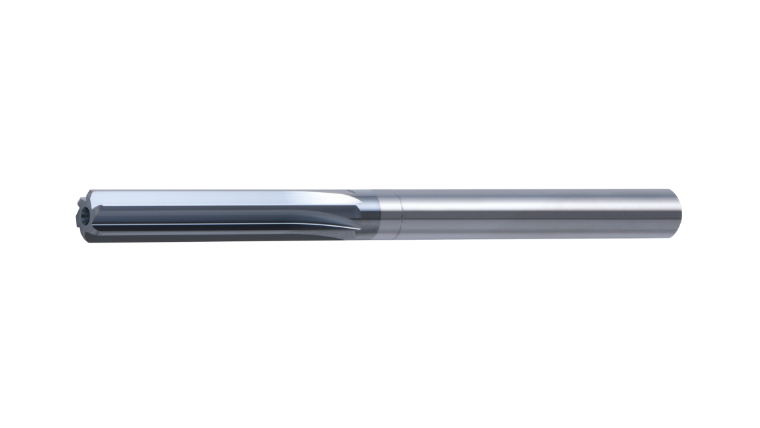
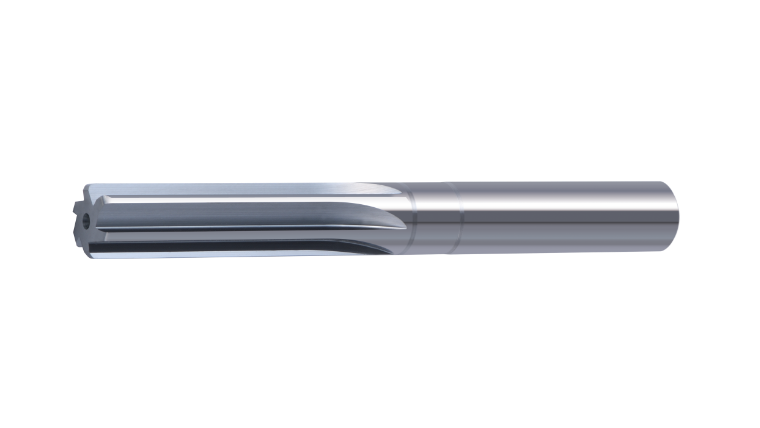
プレミアムリーマ(型式:FPR)
FPR〇.〇〇〇
- 加工初期から安定した高精度穴加工が可能。
- 独自の食付き形状により、更なる工具摩耗の低減を実現。
- 幅広い被削材に対応。生産現場を強力サポート!
- 先端凸センタカット形状にて小径サイズφ1.000 ~φ2.945を拡充。
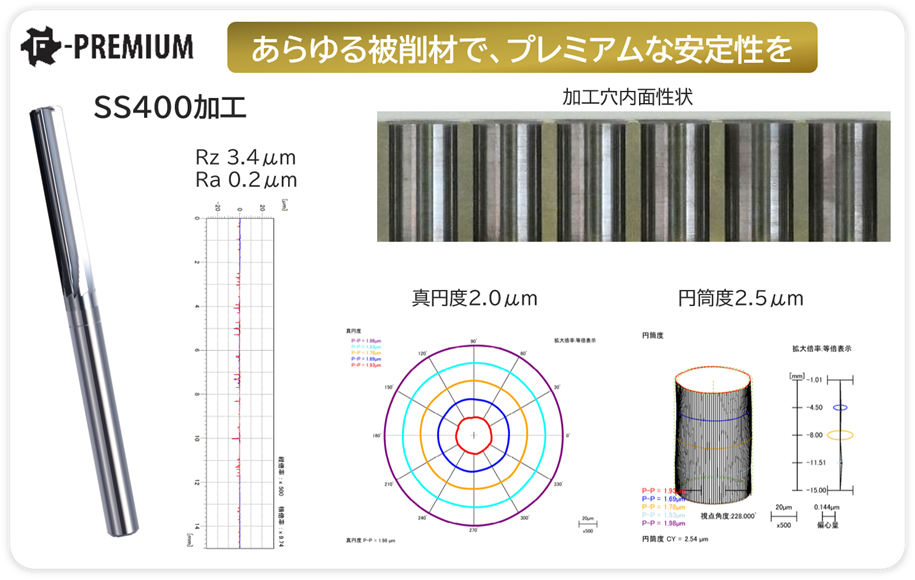
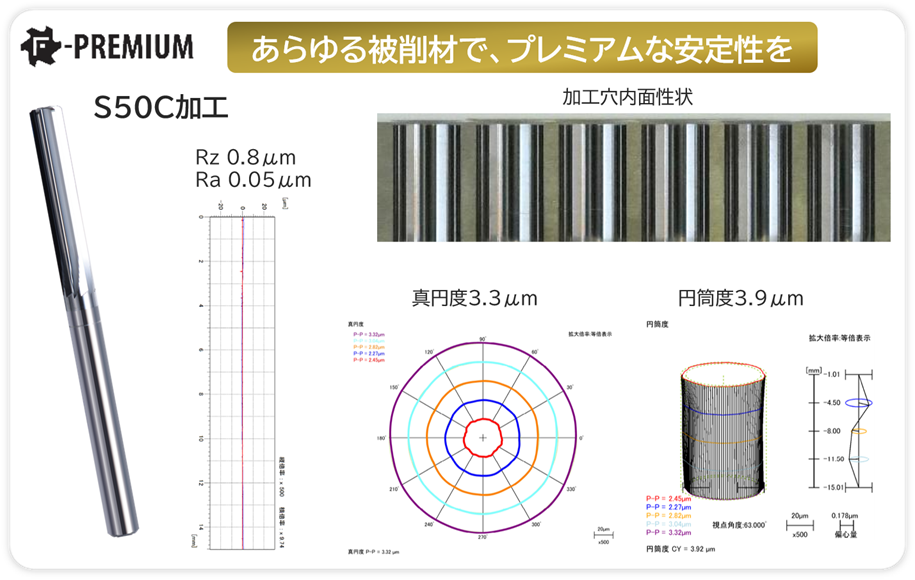
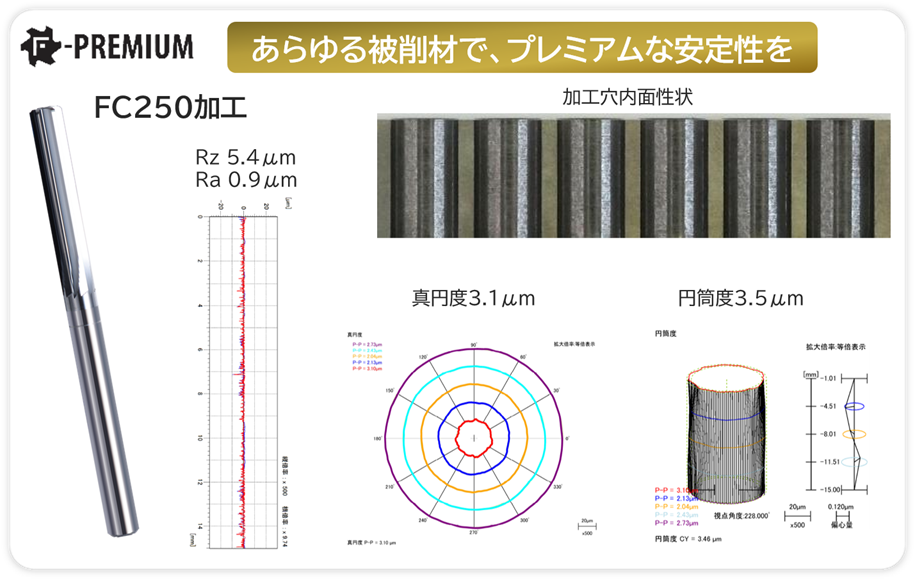
本製品の加工事例
寸法表
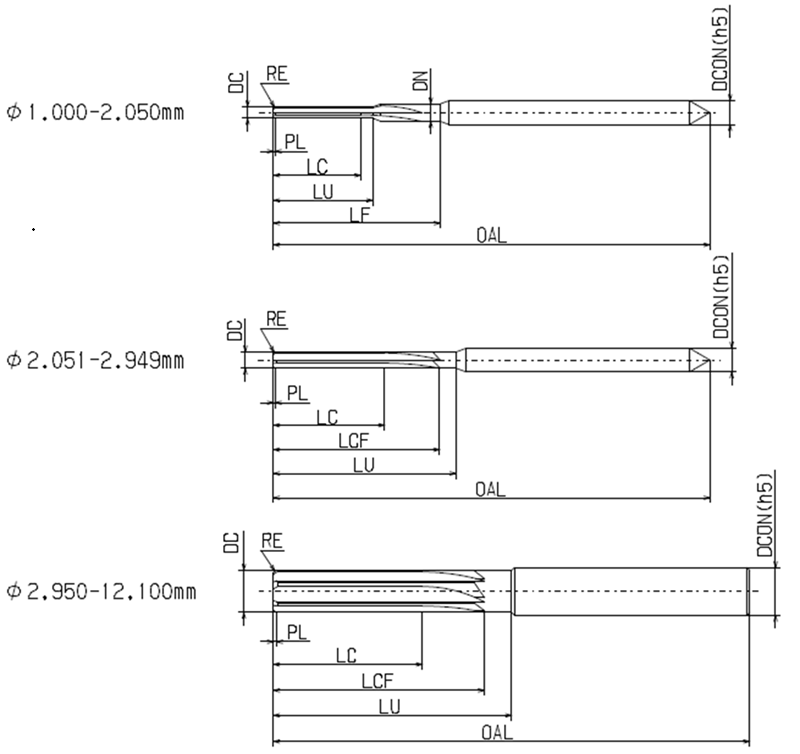
| 型式・刃径DC | 食付き長PL | 刃長LC | 首下長LU | 2段目 直径DN | 2段目 首下長 LF | 全長OAL | シャンク径DCON | 刃数ZEFP |
|---|---|---|---|---|---|---|---|---|
| FPR 1.000~1.150 | 0.2 | 8 | 9.5 | 1.6 | 18 | 55 | 3 | 4 |
| FPR 1.155~1.250 | 0.2 | 8 | 9.5 | 1.6 | 18 | 55 | 3 | 4 |
| FPR 1.255~1.350 | 0.2 | 8 | 9.5 | 1.6 | 18 | 55 | 3 | 4 |
| FPR 1.355~1.450 | 0.2 | 8 | 9.5 | 1.6 | 18 | 55 | 3 | 4 |
| FPR 1.455~1.650 | 0.2 | 11 | 12.5 | 2.2 | 21 | 55 | 3 | 4 |
| FPR 1.655~1.850 | 0.2 | 11 | 12.5 | 2.2 | 21 | 55 | 3 | 4 |
| FPR 1.855~2.050 | 0.2 | 11 | 12.5 | 2.2 | 21 | 55 | 3 | 4 |
| 型式・刃径DC | 食付き長PL | 刃長LC | 首下長LU | 全長OAL | シャンク径DCON | 刃数ZEFP |
|---|---|---|---|---|---|---|
| FPR 2.055~2.350 | 0.2 | 14 | 23 | 55 | 3 | 4 |
| FPR 2.355~2.650 | 0.2 | 14 | 23 | 55 | 3 | 4 |
| FPR 2.655~2.850 | 0.3 | 16 | 25 | 55 | 3 | 4 |
| FPR 2.855~2.945 | 0.3 | 16 | 25 | 55 | 3 | 4 |
| FPR 2.950~3.050 | 0.3 | 18 | 35 | 60 | 3 | 4 |
| FPR 3.055~3.350 | 0.3 | 18 | 35 | 60 | 4 | 4 |
| FPR 3.355~3.650 | 0.4 | 18 | 35 | 60 | 4 | 4 |
| FPR 3.655~4.050 | 0.5 | 18 | 35 | 60 | 4 | 4 |
| FPR 4.055~5.050 | 0.5 | 25 | 40 | 70 | 6 | 6 |
| FPR 5.055~6.050 | 0.5 | 25 | 40 | 80 | 6 | 6 |
| FPR 6.055~8.050 | 0.5 | 25 | 40 | 80 | 8 | 6 |
| FPR 8.055~9.050 | 0.7 | 35 | 55 | 90 | 10 | 6 |
| FPR 9.055~10.050 | 0.7 | 35 | 55 | 90 | 10 | 6 |
| FPR 10.055~12.050 | 0.7 | 40 | 60 | 100 | 12 | 6 |
参考切削条件
| 刃径DC(mm) | 切削速度Vc(m/min) | 送り量f(mm/rev) | リーマ代(φmm) |
|---|---|---|---|
| 1 | 10~30 | 0.005~0.01 | 0.05~0.1 |
| 2 | 10~30 | 0.01~0.02 | 0.05~0.1 |
| 3 | 10~30 | 0.015~0.03 | 0.05~0.1 |
| 4 | 10~30 | 0.02~0.04 | 0.05~0.1 |
| 5 | 10~30 | 0.04~0.08 | 0.05~0.1 |
| 6 | 10~30 | 0.05~0.1 | 0.1 |
| 8 | 10~30 | 0.07~0.13 | 0.1 |
| 10 | 10~30 | 0.08~0.17 | 0.1 |
| 12 | 10~30 | 0.10~0.2 | 0.2 |
| 刃径DC(mm) | 切削速度Vc(m/min) | 送り量f(mm/rev) | リーマ代(φmm) |
|---|---|---|---|
| 1 | 10~25 | 0.01~0.03 | 0.1 |
| 2 | 10~25 | 0.02~0.07 | 0.1 |
| 3 | 10~25 | 0.03~0.15 | 0.1 |
| 4 | 10~25 | 0.04~0.2 | 0.1 |
| 5 | 10~25 | 0.08~0.25 | 0.1 |
| 6 | 10~25 | 0.1~0.3 | 0.2 |
| 8 | 10~25 | 0.13~0.4 | 0.2 |
| 10 | 10~25 | 0.17~0.4 | 0.2 |
| 12 | 10~25 | 0.2~0.4 | 0.3 |
| 刃径DC(mm) | 切削速度Vc(m/min) | 送り量f(mm/rev) | リーマ代(φmm) |
|---|---|---|---|
| 1 | 10~25 | 0.01~0.03 | 0.1 |
| 2 | 10~25 | 0.02~0.07 | 0.1 |
| 3 | 10~25 | 0.03~0.15 | 0.1 |
| 4 | 10~25 | 0.04~0.2 | 0.1 |
| 5 | 10~25 | 0.08~0.25 | 0.1 |
| 6 | 10~25 | 0.1~0.3 | 0.2 |
| 8 | 10~25 | 0.13~0.4 | 0.2 |
| 10 | 10~25 | 0.17~0.4 | 0.2 |
| 12 | 10~25 | 0.2~0.4 | 0.3 |
| 刃径DC(mm) | 切削速度Vc(m/min) | 送り量f(mm/rev) | リーマ代(φmm) |
|---|---|---|---|
| 1 | 5~25 | 0.01~0.03 | 0.1 |
| 2 | 5~25 | 0.02~0.07 | 0.1 |
| 3 | 5~25 | 0.03~0.15 | 0.1 |
| 4 | 5~25 | 0.04~0.2 | 0.1 |
| 5 | 5~25 | 0.08~0.25 | 0.1 |
| 6 | 5~25 | 0.1~0.3 | 0.2 |
| 8 | 5~25 | 0.13~0.4 | 0.2 |
| 10 | 5~25 | 0.17~0.4 | 0.2 |
| 12 | 5~25 | 0.2~0.4 | 0.3 |
| 刃径DC(mm) | 切削速度Vc(m/min) | 送り量f(mm/rev) | リーマ代(φmm) |
|---|---|---|---|
| 1 | 5~15 | 0.005~0.01 | 0.05~0.1 |
| 2 | 5~15 | 0.01~0.02 | 0.05~0.1 |
| 3 | 5~15 | 0.015~0.03 | 0.05~0.1 |
| 4 | 5~15 | 0.02~0.04 | 0.05~0.1 |
| 5 | 5~15 | 0.04~0.08 | 0.05~0.1 |
| 6 | 5~15 | 0.05~0.1 | 0.1 |
| 8 | 5~15 | 0.07~0.13 | 0.1 |
| 10 | 5~15 | 0.08~0.17 | 0.1 |
| 12 | 5~15 | 0.10~0.2 | 0.2 |
| 刃径DC(mm) | 切削速度Vc(m/min) | 送り量f(mm/rev) | リーマ代(φmm) |
|---|---|---|---|
| 1 | 10~30 | 0.01~0.03 | 0.1 |
| 2 | 10~30 | 0.02~0.07 | 0.1 |
| 3 | 10~30 | 0.03~0.15 | 0.1 |
| 4 | 10~30 | 0.04~0.2 | 0.1 |
| 5 | 10~30 | 0.08~0.25 | 0.1 |
| 6 | 10~30 | 0.1~0.3 | 0.2 |
| 8 | 10~30 | 0.13~0.4 | 0.2 |
| 10 | 10~30 | 0.17~0.4 | 0.2 |
| 12 | 10~30 | 0.2~0.4 | 0.3 |
| 刃径DC(mm) | 切削速度Vc(m/min) | 送り量f(mm/rev) | リーマ代(φmm) |
|---|---|---|---|
| 1 | 15~60 | 0.01~0.03 | 0.1 |
| 2 | 15~60 | 0.02~0.07 | 0.1 |
| 3 | 15~60 | 0.03~0.15 | 0.1 |
| 4 | 15~60 | 0.04~0.2 | 0.1 |
| 5 | 15~60 | 0.08~0.25 | 0.1 |
| 6 | 15~60 | 0.1~0.3 | 0.2 |
| 8 | 15~60 | 0.13~0.4 | 0.2 |
| 10 | 15~60 | 0.17~0.4 | 0.2 |
| 12 | 15~60 | 0.2~0.4 | 0.3 |
| 刃径DC(mm) | 切削速度Vc(m/min) | 送り量f(mm/rev) | リーマ代(φmm) |
|---|---|---|---|
| 1 | 15~60 | 0.01~0.03 | 0.1 |
| 2 | 15~60 | 0.02~0.07 | 0.1 |
| 3 | 15~60 | 0.03~0.15 | 0.1 |
| 4 | 15~60 | 0.04~0.2 | 0.1 |
| 5 | 15~60 | 0.08~0.25 | 0.1 |
| 6 | 15~60 | 0.1~0.3 | 0.2 |
| 8 | 15~60 | 0.13~0.4 | 0.2 |
| 10 | 15~60 | 0.17~0.4 | 0.2 |
| 12 | 15~60 | 0.2~0.4 | 0.3 |
| 刃径DC(mm) | 切削速度Vc(m/min) | 送り量f(mm/rev) | リーマ代(φmm) |
|---|---|---|---|
| 1 | 5~25 | 0.005~0.01 | 0.1 |
| 2 | 5~25 | 0.01~0.02 | 0.1 |
| 3 | 5~25 | 0.015~0.03 | 0.1 |
| 4 | 5~25 | 0.02~0.04 | 0.1 |
| 5 | 5~25 | 0.04~0.08 | 0.1 |
| 6 | 5~25 | 0.05~0.1 | 0.2 |
| 8 | 5~25 | 0.07~0.13 | 0.2 |
| 10 | 5~25 | 0.08~0.17 | 0.2 |
| 12 | 5~25 | 0.10~0.2 | 0.3 |
| 刃径DC(mm) | 切削速度Vc(m/min) | 送り量f(mm/rev) | リーマ代(φmm) |
|---|---|---|---|
| 1 | 5~20 | 0.005~0.01 | 0.05~0.1 |
| 2 | 5~20 | 0.01~0.02 | 0.05~0.1 |
| 3 | 5~20 | 0.015~0.03 | 0.05~0.1 |
| 4 | 5~20 | 0.02~0.04 | 0.05~0.1 |
| 5 | 5~20 | 0.04~0.08 | 0.05~0.1 |
| 6 | 5~20 | 0.05~0.1 | 0.1 |
| 8 | 5~20 | 0.07~0.13 | 0.1 |
| 10 | 5~20 | 0.08~0.17 | 0.1 |
| 12 | 5~20 | 0.10~0.2 | 0.2 |